Usine et contrôle qualité
Plis sur les panneaux mélaminés : 4 causes principales et solutions pratiques
Plis, ondulations et remontées du support peuvent se ressembler mais apparaissent à des étapes différentes. Leur forme oriente les premiers contrôles.
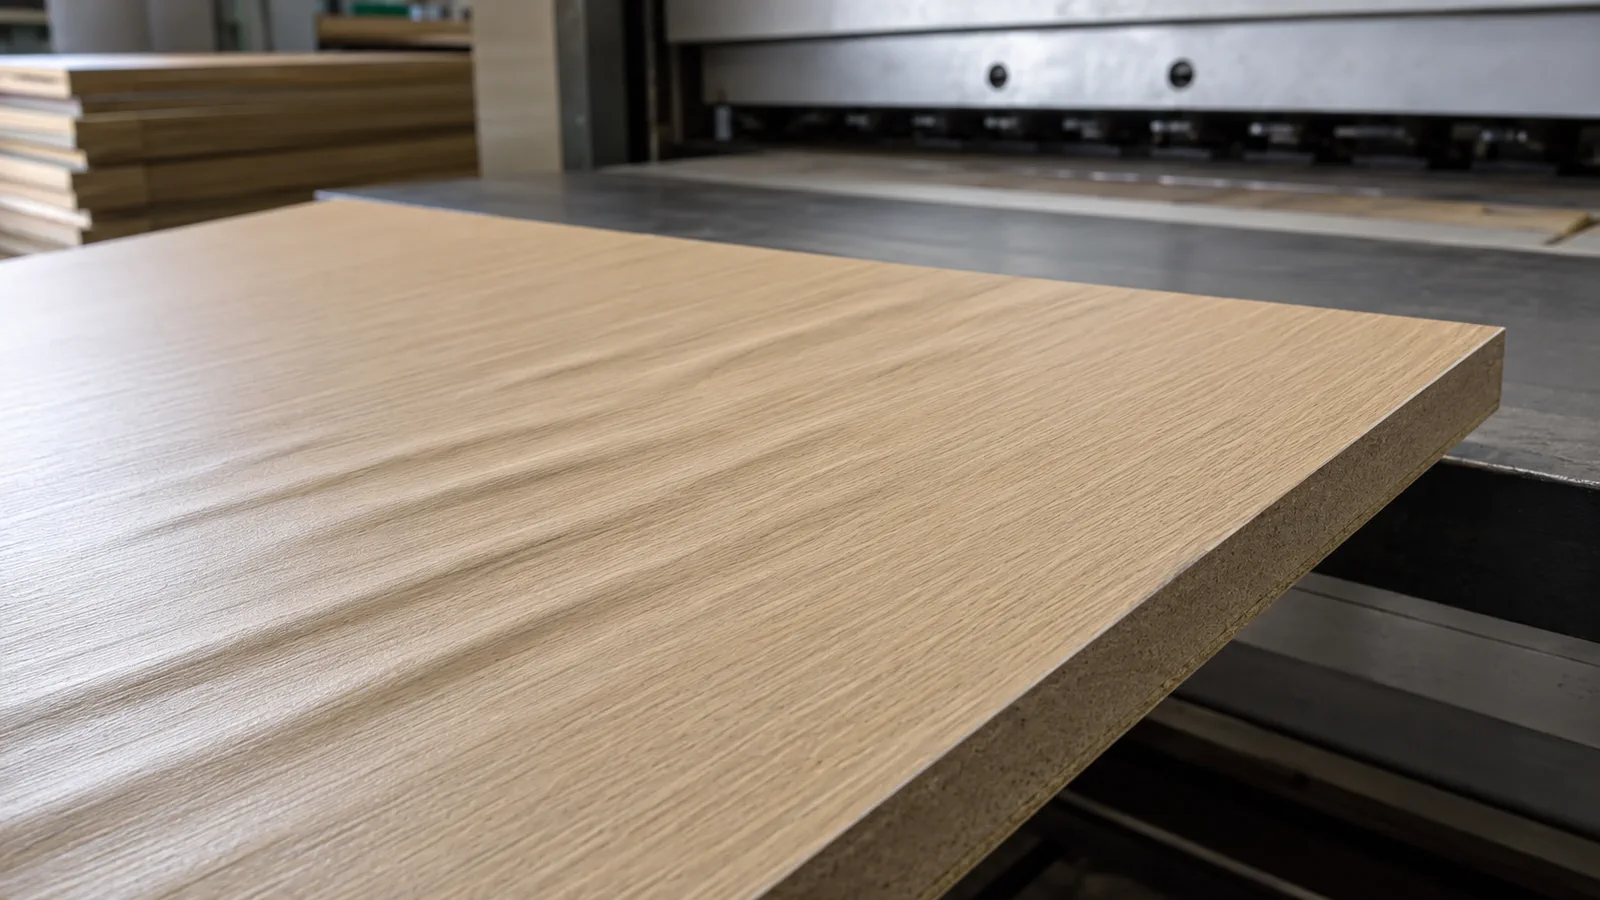
Les plis peuvent prendre la forme de courtes ondulations, de longues lignes parallèles ou de reliefs irréguliers. Ils dégradent la finition et deviennent parfois plus visibles après la coupe ou sous une lumière rasante.
La première étape consiste à identifier ce que l’on voit réellement. Un pli physique du papier, la remontée d’un support rugueux et une texture bois volontaire ne sont pas le même défaut. Les traiter de la même manière conduit à modifier plusieurs réglages sans résultat stable.
Commencer par classer le motif de surface
Observer la face et le chant sous une lumière rasante.
- Véritable pli du papier : le revêtement s’est replié, déplacé ou a formé une ligne en relief.
- Remontée du support : traces de ponçage, fibres, particules ou irrégularités de l’âme se voient à travers la face.
- Marque d’écoulement de résine : variation de brillance ou limite ondulée sans pli net.
- Texture volontaire : motif régulier correspondant à la plaque de presse approuvée.
Si le défaut revient au même endroit, examiner la plaque, le coussin ou la position de chargement. S’il suit le support, contrôler d’abord sa préparation.
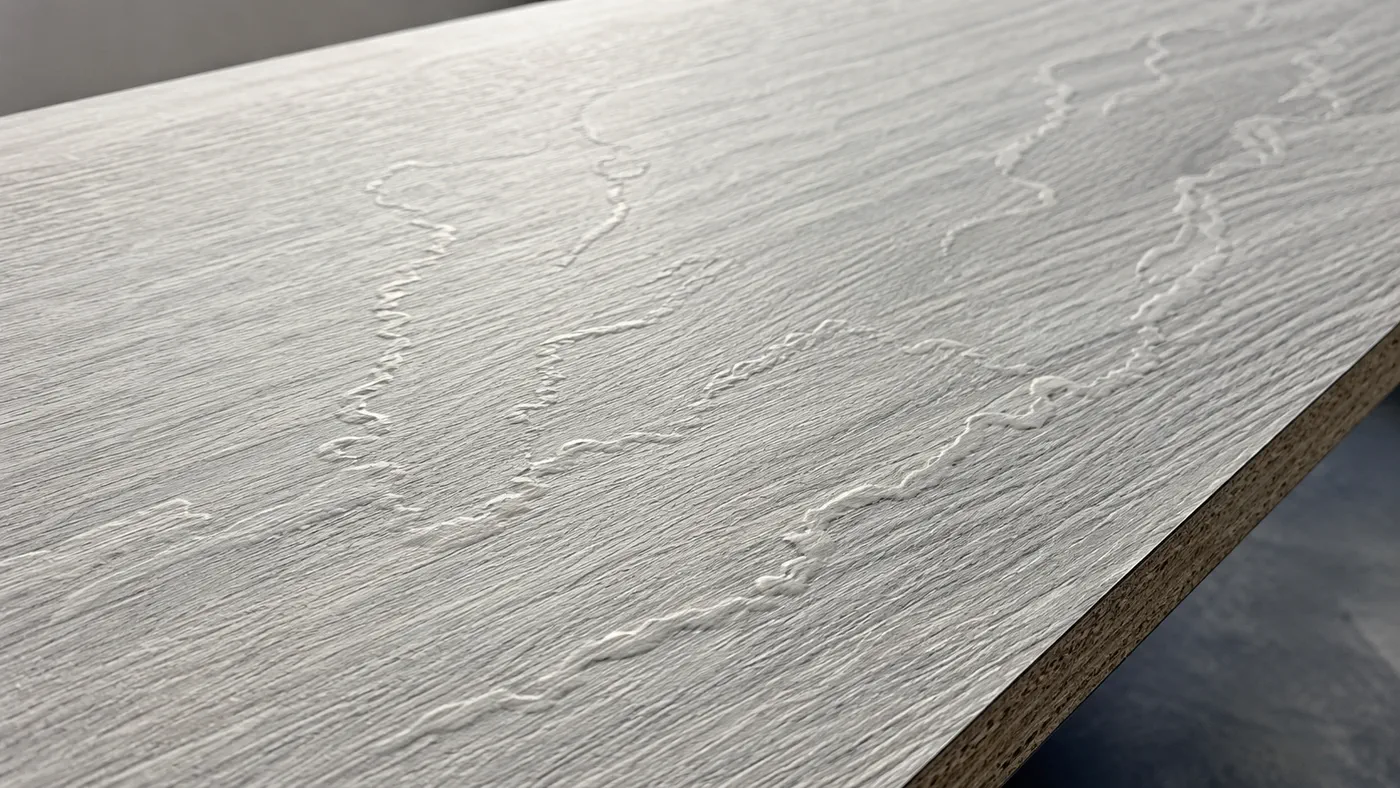
Les lignes anormales varient en direction et en épaisseur, contrairement à une texture bois approuvée et répétitive.
Cause 1 : préparation insuffisante du support
La couche décorative est mince et ne masque pas des traces profondes de ponçage, fibres relevées, poussières, grosses particules ou différences locales d’épaisseur. Le MDF peut présenter des fibres relevées ; le panneau de particules, des éléments grossiers près de la face ; le contreplaqué, des joints, chevauchements ou réparations.
Solutions pratiques
- Confirmer la régularité avant la composition.
- Entretenir bandes de ponçage et équipements de calibrage.
- Éliminer soigneusement la poussière.
- Écarter les panneaux localement endommagés.
- Ne pas compter sur davantage de pression pour corriger un support irrégulier.
Une photo nette sous lumière rasante aide à savoir si la ligne se trouve dans le revêtement ou en dessous.
Sous la pression, ces irrégularités peuvent devenir plus visibles au lieu de disparaître.
Cause 2 : erreurs de manutention et de composition du papier
Le papier imprégné doit rester plat avant la fermeture de la presse. Des plis peuvent apparaître pendant le transport, le déroulage, l’alignement ou la pose sur une surface poussiéreuse. L’humidité réduit sa planéité ; l’électricité statique, les poches d’air ou un chargement précipité peuvent aussi le déplacer.
Solutions pratiques
- Garder le papier fermé et à plat jusqu’à l’emploi.
- Le manipuler avec des mains et outils propres.
- Maîtriser l’alignement et éviter que le débord ne s’accroche.
- Nettoyer la zone de composition.
- Vérifier vitesse de chargement et stabilité du papier avant de changer la recette.
Si le papier se déplace pendant la fermeture de la presse, le pli ou l’ondulation peut rester figé dans la surface.
Cause 3 : état du papier ou comportement de résine inadapté
Le papier doit s’assouplir, s’écouler et polymériser dans une fenêtre contrôlée. Trop sec, trop humide, partiellement précuit ou imprégné de façon inégale, il peut produire des vagues ou des écarts de brillance. Deux lots du même décor peuvent réagir différemment selon leur stockage.
Solutions pratiques
- Vérifier lot et historique de stockage.
- Contrôler les valeurs fournisseur pertinentes, notamment volatils et cure.
- Faire un essai contrôlé lors d’un changement de papier, couleur, grammage ou fournisseur.
- Éloigner le papier ouvert de la chaleur et de l’air humide.
- Ne pas mélanger des matières conditionnées différemment.
Cause 4 : fermeture, chaleur ou pression inégales
Le papier et la résine ont besoin d’un contact uniforme. Une fermeture inégale, un coussin usé, une plaque contaminée ou une différence de température peut immobiliser une zone pendant qu’une autre se déplace encore. Une ouverture brutale peut également perturber une surface non stabilisée.
Solutions pratiques
- Vérifier planéité et répartition de température.
- Inspecter plaques, coussins et supports de chargement.
- Confirmer la pression sur toute la feuille.
- Enregistrer fermeture, maintien et ouverture.
- Modifier un seul paramètre et comparer avec une référence conservée.
Le procédé dépend de l’équipement et des matériaux. Des changements aléatoires peuvent masquer un premier défaut tout en en créant un autre.
Motif du défaut et source probable
| Observation | Premiers contrôles |
|---|---|
| Longues lignes parallèles | Ponçage, contact convoyeur ou sens d’alimentation |
| Petits plis isolés | Manutention, composition ou particules piégées |
| Ondes près d’un chant | Alignement, humidité du chant ou contact initial inégal |
| Même marque sur chaque panneau | Plaque, coussin, débris ou position fixe |
| Vague brillante sans relief | Écoulement de résine, état du papier ou chaleur inégale |
| Un seul lot de supports touché | Préparation, humidité ou variation d’épaisseur |
La répartition des lignes indique s’il faut d’abord examiner le support, une position fixe de la presse ou la structure du panneau.
Méthode de diagnostic rigoureuse
Arrêtez le procédé et conservez les preuves avant de modifier les réglages. Cela prend davantage de temps que de changer plusieurs paramètres d’un coup, mais permet d’identifier une correction stable.
- Marquer l’orientation et la position dans la presse.
- Photographier sous lumière directe et rasante.
- Comparer panneaux touchés et acceptables du même ordre.
- Enregistrer lots de support, papier, presse et opérateur.
- Vérifier si la répétition dépend de la position ou du lot matière.
- Modifier une seule variable et lancer un petit essai.
- Conserver les échantillons défectueux et corrigés.
Cette méthode évite de retrouver le même défaut au lot suivant.
Informations à fournir dans une réclamation
- numéro de commande et identification du colis ;
- dimensions, épaisseur et surface ;
- nombre ou pourcentage de panneaux touchés ;
- photos générales, rapprochées et sous lumière rasante ;
- emplacement et orientation du défaut ;
- conditions de stockage et d’usinage ; et
- moment d’apparition, avant ou après usinage.
Ces informations aident à distinguer un défaut de production d’un dommage de manutention ou d’usage et à répondre plus rapidement.
À retenir
Les plis ne se résolvent pas en ajoutant chaleur ou pression sans diagnostic. L’action dépend de l’origine : support, papier, composition ou presse. Un panneau stable exige un support plat et un papier conditionné, puis une manutention propre et un pressage uniforme. Des contrôles traçables permettent à l’usine et à l’acheteur de travailler à partir de preuves.
Besoin d’aide pour vos panneaux décoratifs ?
Envoyez votre cahier des charges ou votre question qualité à SOWO.
Indiquez le support, l’épaisseur, la surface, la quantité, la destination et les éventuelles photos du défaut. Nous étudierons l’application et préparerons une offre usine selon la spécification convenue.
Demander des échantillons / Une offre usineAdaptez le contrôle au support et au procédé de surface réels. Consultez les critères de choix et de devis de Papier mélamine, MDF mélaminé synchronisé, Panneaux de particules mélaminés synchronisés, Contreplaqué mélaminé synchronisé.