買一張樣品和買一個整櫃,完全是兩回事。樣品看起來不錯,並不代表幾百張甚至上千張板材都能保持同樣的質量。
1. 先確認完整規格
生產前建議確認長度和寬度、名義厚度、厚度公差、芯材、芯材結構、層數、覆膜顏色、膠水、包裝和數量。
確認大批訂單前,亦應約定質量標準和檢驗方法。規格不清時,即使供應商認為產品符合訂單,也可能產生爭議。
2. 檢查板材尺寸
長度和寬度應該使用合適的測量工具進行確認,同時也應檢查四角是否方正。裁切精度較差可能影響施工或模板拼裝。
常見尺寸示例包括1220 × 2440 mm,也可依項目要求確認其他尺寸。
3. 測量實際厚度
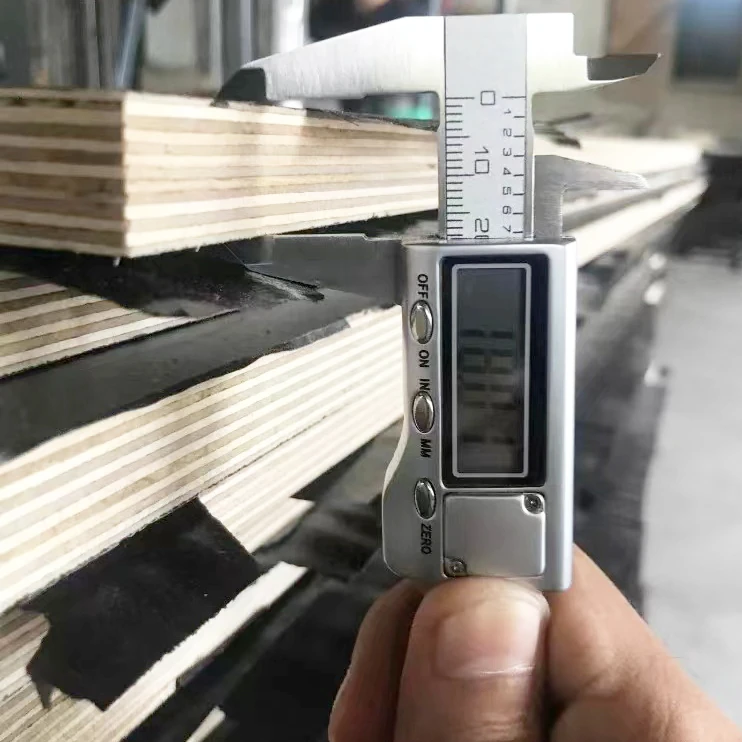
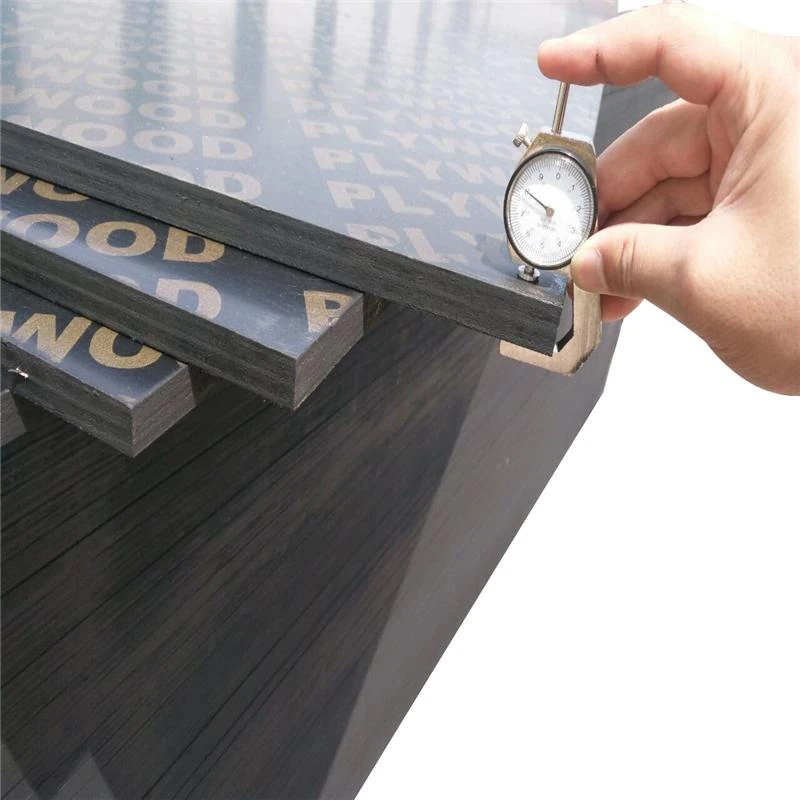
可以使用合適的測厚儀或卡尺,並在一張板的多個位置進行測量。對於大批訂單,建議從不同位置、不同包裝中抽樣,並提前約定厚度公差。
4. 檢查覆膜表面
板面應重點檢查划痕、氣泡、覆膜脫離、邊角破損、污漬、壓痕和局部不平整。
約定的驗貨標準應區分輕微外觀瑕疵和嚴重表面缺陷。
5. 檢查板邊
板邊能夠反映很多內部結構信息。應重點檢查大空洞、缺芯、單板重疊、開膠和層次不規則,同時關注封邊情況。
邊部破損會讓水分更容易在搬運和使用過程中進入板材。
6. 檢查粘合質量
粘合不良可能導致單板分層。通過肉眼檢查,可以發現一些明顯的開膠情況,尤其是在板邊位置。
依約定產品規格,可能還需要進行粘接測試。測試方法應與所用膠黏系統及約定產品標準相符。
7. 檢查含水率
過高的含水率可能影響板材重量、尺寸穩定性、粘合、倉儲和集裝箱運輸。如果訂單要求測量含水率,最好提前約定可接受範圍。
含水率應在生產過程中控制,不能只在最後環節補救。
8. 對比單張重量
重量並不能單獨作為質量判斷標準,但可以幫助發現異常差異,例如含水率、木種、芯材結構或原料用量的變化。
密度差異亦可能影響重量,應與其他檢查結果一併判斷。
9. 檢查包裝
應檢查托盤狀態、防護板、鋼帶或塑料帶、護角、嘜頭和每包數量,同時確保包裝方式方便目的地卸貨。
10. 檢查裝櫃過程
裝櫃過程中可以記錄空櫃狀態、裝櫃過程、包數、包裝嘜頭、集裝箱號和封條號。裝櫃照片和視頻也可以作為運輸記錄。
裝櫃完成後,還應記錄貨櫃內部的最終狀態。
是否需要第三方驗貨?
對於大訂單、新供應商或者要求較嚴格的項目,第三方驗貨通常比較有價值,但需要提前提供清晰的檢查標準、抽檢數量和允許公差。
僅要求「檢查質量」過於籠統。清單應明確測量項目、抽樣數量、公差、主要與次要缺陷的判定,以及包裝要求。
只確認樣品還不夠
樣品可用來確認大致外觀和結構,但不同批次的原料及生產條件可能變動,因此最終訂單仍須驗貨。
更合理的採購流程應該是:
明確規格
確認樣品
生產過程控制
出貨前驗貨
裝櫃記錄
總結
解決質量問題最好的時間,是貨物離開工廠之前。SOWO Panels 可以在生產前與客戶確認驗貨標準,並根據訂單要求,在出貨前檢查厚度、表面、包裝以及裝櫃情況。
詢價前,可結合覆膜膠合板產品資訊核對所需結構及檢驗項目。 覆膜膠合板